HCR
High Consistency Rubber
پلیمرهای با قوام بالا و زنجیرههای بلندتر؛ برای بسیاری از فرآیندهای فشاری، انتقالی و اکستروژن استفاده میشوند.
کامپاند سیلیکون فقط «سیلیکون خام + چند افزودنی» نیست. نوع پلیمر، فیلر، رنگ، پایدارکننده و سیستم پخت باید با قطعه، فرآیند و شرایط سرویس هماهنگ شوند تا مادهای قابلفرآوری و قابلتکرار به دست آید.
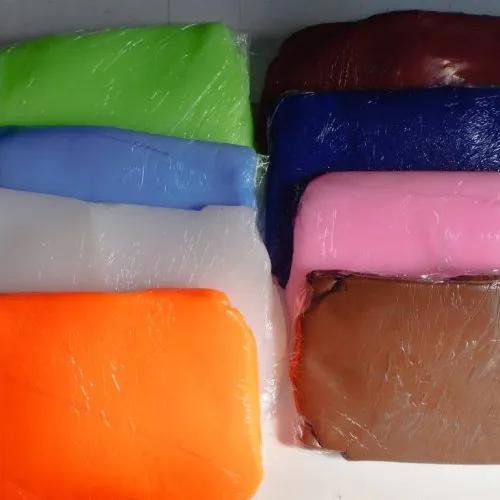

در سادهترین نگاه، کامپاند از پلیمر سیلیکونی، فیلر و در صورت نیاز افزودنیها، رنگ و سیستم پخت تشکیل میشود. نقش هر جزء باید بر اساس هدف فنی تعریف شود؛ تغییر فرمول میتواند روی سختی، جریانپذیری، خواص مکانیکی، ظاهر و رفتار پخت اثر بگذارد.
هر دو «سیلیکون رابر» هستند، اما ویسکوزیته، شکل تأمین و فرآیند تولیدشان متفاوت است.
پلیمرهای با قوام بالا و زنجیرههای بلندتر؛ برای بسیاری از فرآیندهای فشاری، انتقالی و اکستروژن استفاده میشوند.
ویسکوزیته پایینتر و جریانپذیری بیشتر؛ معمولاً به شکل سیستم دو جزئی برای قالبگیری تزریقی دقیق استفاده میشود.
خواص نهایی فقط از عبارت HCR یا LSR به دست نمیآیند؛ گرید و فرمولاسیون واقعی تعیینکنندهاند.
این مقایسه برای درک مکانیزم است، نه دستور فرآیند. شرایط واقعی باید از TDS/SDS گرید و سیستم پخت همان پروژه گرفته شود.
| موضوع | Peroxide Cure | Platinum Addition Cure |
|---|---|---|
| مکانیزم | Crosslink از مسیر رادیکال آزاد | واکنش افزایشی بین گروههای واکنشپذیر با کاتالیز پلاتین |
| محصول جانبی | بسته به سیستم ممکن است مواد فرّار/محصولات جانبی باقی بمانند | واکنش افزایشی معمولاً محصولات جانبی بودارِ پراکسیدی ایجاد نمیکند |
| حساسیت فرآیندی | ویژگیها به نوع کراسلینکر و Compound وابستهاند | میتواند نسبت به بعضی آلایندههای مهارکننده کاتالیست حساس باشد |
| کاربرد | بسیاری از کاربردهای صنعتی HCR | LSR و برخی HCRهای Addition-Cure؛ انتخاب گرید-محور |
بهجای یک «فرمول ثابت»، صنعت روی یکنواختی، کنترل آلودگی، کنترل دما، سازگاری مواد و تکرارپذیری Batch تمرکز میکند.
سختی، رنگ، شرایط محیطی، سیال، خواص مکانیکی و فرآیند ساخت مشخص میشوند.
HCR یا LSR و سپس گرید مناسب بر اساس Datasheet و الزامات پروژه Shortlist میشود.
یکنواختی و جلوگیری از آلودگی متقابل مهم است؛ جزئیات عملیاتی تابع تجهیزات و دستورالعمل تأمینکننده است.
رئولوژی، پخت و خواص قطعه باید با Specification تعریفشده مقایسه شوند.

Post-Cure یک مرحله تکمیلی بعد از پخت اولیه است که در بعضی گریدها و کاربردها برای کاهش مواد فرّار یا بهبود برخی خواص مکانیکی، از جمله Compression Set، به کار میرود. نیاز یا عدم نیاز به آن باید از Datasheet و الزامات همان پروژه تعیین شود.
در بعضی سیستمها هدف اصلی کاهش مواد فرّار ناشی از Crosslinker یا اجزای کممولکول است.
در بعضی گریدها Post-Cure میتواند روی خواصی مانند Compression Set اثر بگذارد.
زمان و شرایط مناسب را نباید به همه سیلیکونها تعمیم داد؛ مرجع، TDS همان گرید است.
| ورودی پروژه | چرا مهم است؟ |
|---|---|
| دمای پیوسته و پیک | گریدها محدودیتهای متفاوت دارند؛ عدد عمومی برای همه سیلیکونها مناسب نیست. |
| سیال و مدت تماس | سازگاری شیمیایی باید با سیال واقعی و گرید واقعی بررسی شود. |
| سختی و خواص مکانیکی | Shore A بهتنهایی کافی نیست؛ کشش، پارگی و Set ممکن است مهم باشند. |
| فرآیند تولید | ماده باید با قالبگیری، اکستروژن یا Injection موردنظر سازگار باشد. |
| الزامات قانونی | Food-contact/medical/electrical باید با مدارک همان Grade تأیید شوند. |
ترکیبی مهندسیشده از پلیمر سیلیکونی، فیلرها و در صورت نیاز افزودنیها، رنگ و سیستم پخت است.
تفاوت اصلی در قوام، ویسکوزیته، شکل تأمین و فرآیند تولید است. LSR جریانپذیرتر و معمولاً برای Injection خودکار مناسبتر است.
خیر. انتخاب سیستم پخت به گرید، محصول، فرآیند و الزامات کاربرد وابسته است.
خیر. نیاز به آن باید بر اساس گرید، سیستم پخت و Specification محصول تعیین شود.
نقشه یا نمونه، دما، سیال، سختی و تیراژ را ارسال کنید تا نیاز فنی پروژه بررسی شود.